Kaynak izi (birleşme çizgisi) zayıf: dayanımı artırmanın sırası
Parça hep aynı çizgiden çatlıyorsa sorun çoğu zaman görünen izden değil, iki eriyik cephesinin birbirine yeterince sıcak ve yeterince basınçla kaynamamasından gelir. Ucuzdan pahalıya kontrol sırası.
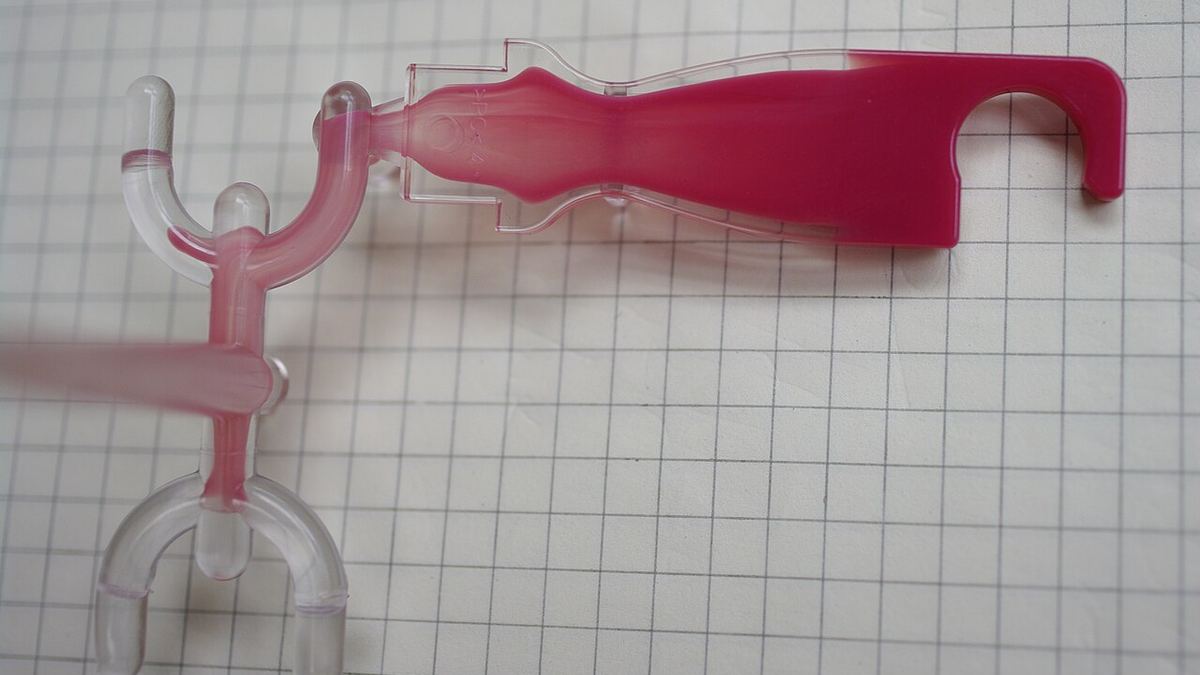
Kaynak izi, iki eriyik cephesinin kalıp içinde buluştuğu yerde kalan çizgidir. Delik, pim ya da insert çevresinde ve birden fazla yolluk girişi olan parçalarda kaçınılmazdır. Asıl sorun izin görünmesi değil, o bölgenin zayıf olmasıdır: parça montajda, vida sıkarken ya da düşme testinde hep aynı çizgiden ayrılır. İzin görünümü ve kısa çözüm listesi için hata rehberindeki kaynak izi sayfasına bakabilirsiniz; bu yazı dayanım tarafına odaklanıyor. Kaynak izi ile hava hapsinin kısa bir karşılaştırması ayrı bir yazıda.
Neden zayıf olur?
Buluşan cepheler soğumaya başlamış, yüzeyleri kabuk bağlamış eriyiktir. Moleküllerin iki taraf arasında yeniden karışması için cephelerin sıcak, basınç altında ve aralarında hapsolmuş hava olmadan buluşması gerekir. Bu üçünden biri eksikse kaynak bölgesi yüzeyde kapanmış gibi görünür ama içi zayıf kalır.
- Cepheler kafa kafaya buluşuyorsa (delik arkası, iki giriş arası) kaynak en zayıftır.
- Cepheler yan yana akmaya devam ediyorsa (akış birleşme çizgisi, "meld line") karışma daha iyidir; iz hafifler, dayanım artar.
- Cam elyaflı malzemelerde elyaflar kaynak düzlemine paralel dizilir, çizgiyi kesip geçmez. Bu yüzden kaynak bölgesindeki dayanım kaynaksız bölgenin yarısına kadar düşebilir. Elyaf oranı arttıkça fark büyür.
1. Önce izin nerede oluştuğunu görün
Eksik enjeksiyon serisi yapın: dozajı adım adım azaltıp kasıtlı olarak birkaç eksik dolmuş parça basın. Cephelerin nerede buluştuğu, buluşmadan önce ne kadar yol aldıkları ve havanın nerede sıkıştığı bu parçalarda açıkça görünür. Çatlak çizgisi tam bu buluşma noktasındaysa sorun kaynaktır; başka yerdeyse önce başka nedene bakın (çökme, iç gerilme, nem).
2. Hava kaçabiliyor mu? (en ucuz ve en sık atlanan)
Cepheler buluşurken aradaki hava dışarı çıkamazsa kaynağı engeller, sıkışıp ısınarak yanık izi bile bırakabilir. Buluşma noktasında gaz kanalı yoksa açtırın; varsa kirlenip tıkanmadığını kontrol edin. Gaz kanalı derinliği malzemeye göre seçilir (akışkan PA ve PP'de sığ, ABS ve PC'de biraz daha derin); fazla derin kanal çapak yapar. Ayrıntı için yanık izi ve dizel etkisi yazısına bakın.
3. Cepheleri daha sıcak buluşturun
- Enjeksiyon hızı: Daha hızlı dolum, cephelerin yolda daha az soğuması demektir. Kaynak dayanımı için genellikle ilk ve en etkili ayardır.
- Kalıp sıcaklığı: Özellikle kaynak bölgesine yakın kalıp yüzeyini ısıtmak cephenin kabuğunu inceltir. Malzemenin önerilen aralığının üst tarafını deneyin; kalıp sıcaklığı seçimi yazısındaki sırayla gidin.
- Eriyik sıcaklığı: Teknik föydeki aralığın içinde kalmak şartıyla biraz yükseltmek yardımcı olur. Aralığın üstüne çıkmak malzemeyi bozundurur ve zayıflığı artırır.
4. Kaynağı basınçla sıkıştırın
Tutma (ütüleme) basıncı, buluşmuş cepheleri birbirine bastırır. V/P geçişi çok erken yapılıyorsa kaynak bölgesi düşük basınçla kapanır. Önce geçiş noktasını doğru yere alın, sonra tutma basıncını ve süresini kapı donma testi ile belirleyin. Kapı donduktan sonra uygulanan basınç kaynağa ulaşmaz.
5. Kaynağı taşıyın ya da cephelerin karışmasını sağlayın (kalıp değişikliği)
Ayar yetmiyorsa kalıba dokunmak gerekir:
- Giriş yeri ya da sayısı: Kaynağı yük taşımayan bir bölgeye kaydırır. Akış analizi bu kararı ucuzlatır.
- Taşma cebi: Kaynak noktasının hemen ötesine küçük bir cep açılır; soğuk cephe ucu cebe akar, kaynak bölgesinde sıcak eriyik buluşur ve karışır. Cep sonra parçadan kesilir.
- Akış yönlendirici: Et kalınlığını yerel olarak artırıp eriyiği istenen yola yönlendirmek, cephelerin buluşma açısını değiştirir; kafa kafaya yerine yan yana buluşan cepheler daha sağlam kaynar.
- Sıralı (kaskad) sıcak yolluk: Birden fazla girişte cephe geçtikten sonra sonraki girişin açılması, kaynağı tamamen ortadan kaldırabilir.
6. Tasarım ve malzeme
- Vida boss'u, klips ve menteşe gibi yük alan elemanları kaynak çizgisinin üstüne koymayın. Kaçınılmazsa o bölgede et kalınlığını artırın.
- Cam elyaflı malzemede dayanım sorunu sürüyorsa daha düşük elyaf oranlı ya da kaynak dayanımı yüksek bir kalite sorun; hammadde seçici bir üst basamağı gösterebilir.
- Nemli malzeme kaynağı ayrıca zayıflatır; higroskopik malzemelerde önce kurutmayı doğrulayın.
Kısa kontrol listesi
- Eksik enjeksiyon serisiyle buluşma noktasını bul.
- Buluşma noktasında gaz kanalı var mı, açık mı?
- Enjeksiyon hızını artır.
- Kaynak bölgesinde kalıp sıcaklığını artır.
- Eriyik sıcaklığını föy aralığı içinde yükselt.
- V/P geçişini ve tutma basıncını kontrol et.
- Olmuyorsa giriş yeri, taşma cebi ya da akış yönlendirici.
Parçanızda belirti tam olarak bu mu emin değilseniz hata teşhisi birkaç soruyla kaynak izini hava hapsi ve çökme izinden ayırır. Sahadaki örneğinizi forumda paylaşırsanız birlikte bakarız.
Yazıda eksik ya da yanlış bir şey mi var? .