Schwache Bindenaht: in welcher Reihenfolge Sie die Festigkeit erhöhen
Bricht ein Teil immer an derselben Linie, liegt das Problem meist nicht an der sichtbaren Naht, sondern daran, dass zwei Schmelzefronten nicht heiß genug oder nicht unter ausreichendem Druck verschweißt sind. Eine Prüfreihenfolge von günstig bis teuer.
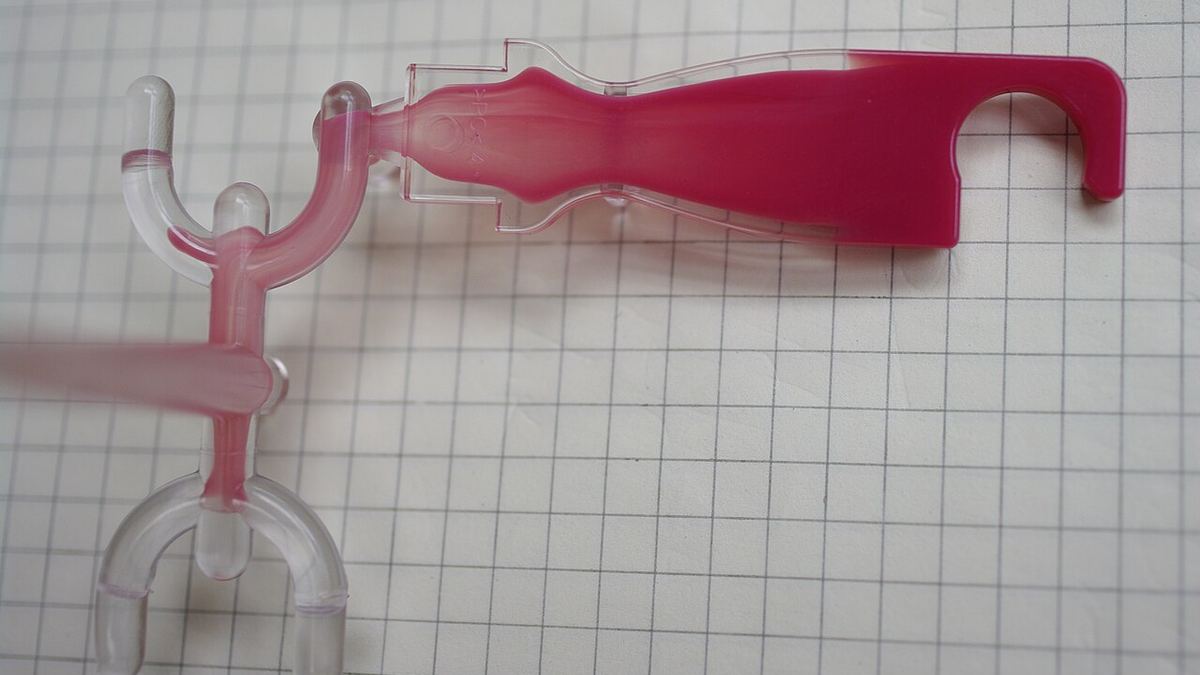
Eine Bindenaht entsteht dort, wo zwei Schmelzefronten im Werkzeug aufeinandertreffen. Um Bohrungen, Stifte und Einlegeteile sowie bei Teilen mit mehreren Anschnitten ist sie unvermeidlich. Das eigentliche Problem ist nicht, dass man sie sieht, sondern dass die Stelle schwach ist: Das Teil bricht bei der Montage, beim Anziehen einer Schraube oder im Falltest immer an derselben Linie. Aussehen und eine kurze Lösungsliste finden Sie auf der Seite zur Bindenaht im Fehlerkatalog; dieser Beitrag behandelt die Festigkeit.
Warum ist sie schwach?
Die Fronten, die sich treffen, sind bereits abkühlende Schmelze mit einer Haut an der Oberfläche. Damit sich die Moleküle über die Grenzfläche hinweg vermischen, müssen die Fronten heiß, unter Druck und ohne eingeschlossene Luft zusammentreffen. Fehlt eines davon, wirkt die Naht außen geschlossen, bleibt innen aber schwach.
- Frontal aufeinandertreffende Fronten (hinter einer Bohrung, zwischen zwei Anschnitten) ergeben die schwächste Naht.
- Nebeneinander weiterfließende Fronten (Fließnaht) vermischen sich besser; die Naht ist schwächer sichtbar und fester.
- Bei glasfasergefüllten Werkstoffen richten sich die Fasern parallel zur Nahtebene aus, statt sie zu kreuzen. Die Festigkeit an der Naht kann deshalb auf etwa die Hälfte der nahtfreien Festigkeit sinken; mit steigendem Fasergehalt wird der Unterschied größer.
1. Zuerst sehen, wo die Naht entsteht
Fahren Sie eine Füllstudie: Dosierweg schrittweise verringern und einige unvollständige Teile spritzen. Darauf ist klar zu sehen, wo die Fronten zusammentreffen, wie weit sie vorher fließen und wo Luft eingeschlossen wird. Verläuft der Riss genau an diesem Treffpunkt, ist die Naht die Ursache; sonst zuerst andere Ursachen prüfen (Einfallstellen, Eigenspannungen, Feuchte).
2. Kann die Luft entweichen? (der günstigste und am häufigsten übersprungene Schritt)
Kann die Luft zwischen den Fronten nicht entweichen, verhindert sie das Verschweißen und kann sich sogar so stark erhitzen, dass Brandstellen entstehen. Fehlt am Treffpunkt eine Entlüftung, lassen Sie eine einarbeiten; ist eine vorhanden, prüfen Sie, ob sie verstopft ist. Die Tiefe richtet sich nach dem Werkstoff (flach bei leichtfließendem PA und PP, etwas tiefer bei ABS und PC); zu tiefe Entlüftungen erzeugen Grat. Mehr dazu unter Brandspuren und Dieseleffekt.
3. Die Fronten heißer zusammenführen
- Einspritzgeschwindigkeit: Schnelleres Füllen bedeutet weniger Abkühlung unterwegs. Für die Nahtfestigkeit ist sie meist die erste und wirksamste Einstellung.
- Werkzeugtemperatur: Eine wärmere Werkzeugoberfläche nahe der Naht macht die Haut der Front dünner. Probieren Sie den oberen Teil des empfohlenen Bereichs und gehen Sie nach der Reihenfolge in Werkzeugtemperatur richtig wählen vor.
- Massetemperatur: Eine leichte Erhöhung hilft, solange Sie im Bereich des Datenblatts bleiben. Darüber baut der Werkstoff ab und die Naht wird schwächer.
4. Die Naht mit Druck verdichten
Der Nachdruck presst die zusammengetroffenen Fronten aneinander. Erfolgt die Umschaltung zu früh, schließt sich die Naht bei niedrigem Druck. Legen Sie zuerst den Umschaltpunkt richtig fest und bestimmen Sie dann Nachdruck und Nachdruckzeit mit einer Siegelpunktbestimmung. Druck, der nach dem Einfrieren des Anschnitts wirkt, erreicht die Naht nicht mehr.
5. Die Naht verlegen oder die Fronten vermischen (Werkzeugänderung)
Reichen Einstellungen nicht aus, muss das Werkzeug geändert werden:
- Lage oder Anzahl der Anschnitte: verlegt die Naht in einen unbelasteten Bereich. Eine Füllsimulation macht diese Entscheidung günstiger.
- Überlauf: eine kleine Tasche direkt hinter dem Nahtpunkt. Die kalte Frontspitze fließt hinein, sodass sich an der Naht heiße Schmelze trifft und vermischt. Der Überlauf wird danach abgetrennt.
- Fließhilfe: eine örtlich dickere Wand lenkt die Schmelze und ändert den Winkel, unter dem sich die Fronten treffen; nebeneinander statt frontal zusammentreffende Fronten verschweißen fester.
- Kaskaden-Heißkanal: Bei mehreren Anschnitten öffnet der nächste erst, wenn die Front ihn passiert hat; so kann die Bindenaht ganz verschwinden.
6. Konstruktion und Werkstoff
- Legen Sie tragende Elemente wie Schraubdome, Clips und Scharniere nicht auf die Bindenaht. Ist das unvermeidbar, erhöhen Sie dort die Wanddicke.
- Bleibt die Festigkeit bei glasfasergefülltem Material ein Problem, fragen Sie nach geringerem Fasergehalt oder einer Type mit höherer Bindenahtfestigkeit; der Werkstoffwähler kann die nächste Stufe zeigen.
- Feuchte schwächt die Naht zusätzlich; bei hygroskopischen Werkstoffen zuerst die Trocknung prüfen.
Kurze Checkliste
- Treffpunkt mit einer Füllstudie finden.
- Gibt es am Treffpunkt eine Entlüftung, und ist sie frei?
- Einspritzgeschwindigkeit erhöhen.
- Werkzeugtemperatur nahe der Naht erhöhen.
- Massetemperatur innerhalb des Datenblattbereichs anheben.
- Umschaltpunkt und Nachdruck prüfen.
- Wenn das nicht reicht: Anschnittlage, Überlauf oder Fließhilfe.
Wenn Sie nicht sicher sind, ob es genau dieser Fehler ist, unterscheidet die Fehlerdiagnose mit wenigen Fragen zwischen Bindenaht, Lufteinschluss und Einfallstellen. Teilen Sie Ihren Fall im Forum, dann sehen wir ihn uns gemeinsam an.
Fehlt etwas oder ist etwas falsch in diesem Beitrag? .