Jetting (yılan izi) neden olur? Kapı, hız ve sıcaklıkla çözüm sırası
Kapıdan boş göze fışkıran eriyiğin parça yüzeyinde bıraktığı kıvrımlı iz: jetting. Akış izinden farkı, kapı yeri ve tipinin rolü, hız profiliyle çözüm ve kalıpta yapılacak kalıcı düzeltmeler.
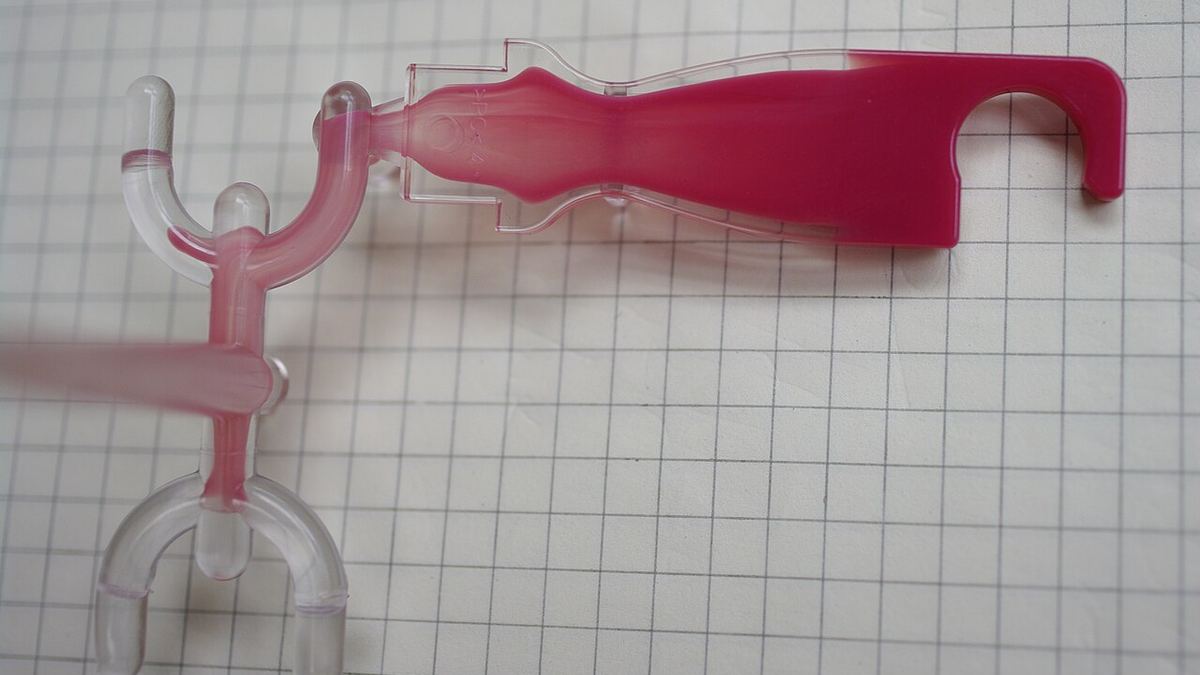
Jetting, parça yüzeyinde kapıdan başlayıp kıvrılarak ilerleyen, yılan ya da solucan şeklinde bir iz olarak görünür. Nedeni basittir: eriyik kapıdan çıkarken karşısında bir duvar bulamaz, ince bir ip gibi boş göze fışkırır ve bu ip önce soğuyup katılaşır. Arkadan gelen eriyik onu sarar ama tam kaynaşamaz; ilk fışkıran ipin izi yüzeyde kalır.
Akış izinden farkı
Akış izleri genellikle kapı etrafında halka ya da dalga şeklindedir ve akış cephesinin kalıp yüzeyinde kayıp yapışmasından doğar. Jetting ise kapıdan ileriye doğru uzanan, kıvrımlı, tek bir ip izidir. Ayrımı yapmanın en kolay yolu kısa atım serisi: dolumu %10, %20, %30'da kesip parçaya bakın. Jetting varsa eriyiğin kapıdan bir ip halinde çıkıp göze serbestçe uzandığını açıkça görürsünüz.
Neden olur?
- Kapı boş bir hacme bakıyor: Eriyiğin önünde çarpacağı bir duvar, pim ya da maça yok.
- Kapı, beslediği et kalınlığına göre küçük: İnce kapıdan kalın kesite geçişte eriyik hız kazanıp fışkırır.
- İlk dolum hızı yüksek: Kapıdan geçiş anında hız ne kadar yüksekse ip o kadar uzun ve belirgin olur.
- Eriyik ya da kalıp soğuk: Fışkıran ip daha çabuk katılaşır, kaynaşma zayıflar.
Çözüm sırası: önce proses, sonra kalıp
1. Kapı geçişinde hızı düşürün (hız profili). İlk %5–15'lik dolumu yavaş, eriyik kapının karşısındaki duvara ya da önündeki akış cephesine tutunduktan sonra hızı artırın. Çoğu jetting bu adımla belirgin azalır. Kalan dolum hızı için viskozite eğrisi testi iyi bir başlangıç verir; hızı düşürmenin dolum basıncına ve kaynak izlerine etkisini birlikte izleyin.
2. Eriyik ve kalıp sıcaklığını kontrol edin. Malzemenin önerilen aralığının alt sınırında çalışıyorsanız birkaç derece yükseltmek kaynaşmayı iyileştirir; tek başına çoğu zaman yetmez ama hız profiliyle birlikte etkilidir. Kalıp sıcaklığı için bkz. kalıp sıcaklığı nasıl seçilir.
3. Kalıcı çözüm kapıdadır. Proses ayarı jetting'i bastırır ama proses penceresini daraltır. Yeni kalıpta ya da revizyonda:
- Kapıyı eriyiğin bir duvara, pime ya da maçaya çarpacağı şekilde yönlendirin.
- Bindirmeli (overlap) ya da dil (tab) kapı kullanın: eriyik önce dilin içinde yavaşlar ve yayılır, göze cephe halinde girer.
- Yelpaze (fan) kapı ile akışı genişletin.
- Kapı kesitini, beslediği et kalınlığına göre büyütün; kalın bölgeye ince kapıdan girmekten kaçının.
Kapı tiplerinin artı ve eksileri için bkz. kapı giriş tipleri ve yeri seçimi.
Kontrol listesi
- Kısa atım serisiyle jetting'i doğrulayın; akış izi ya da kaynak izi olmadığından emin olun.
- Kapı geçişinde hızı düşüren bir profil kurun.
- Eriyik ve kalıp sıcaklığını önerilen aralıkta tutun.
- Kalmaya devam ediyorsa kapının yönü, tipi ve kesiti için kalıpçıyla konuşun.
Belirtileri adım adım daraltmak için hata teşhis sihirbazını, hatanın kısa özetini görmek için jetting hata sayfasını kullanabilirsiniz.
Yazıda eksik ya da yanlış bir şey mi var? .