Freistrahlbildung (Jetting): Ursachen und Abhilfe in der richtigen Reihenfolge – Anspritzpunkt, Geschwindigkeit, Temperatur
Die schlangenförmige Spur, die entsteht, wenn die Schmelze aus dem Anspritzpunkt in eine leere Kavität spritzt: Freistrahlbildung. Unterschied zu Fließlinien, Rolle von Lage und Art des Anspritzpunkts, Abhilfe mit Geschwindigkeitsprofil und dauerhafte Lösungen im Werkzeug.
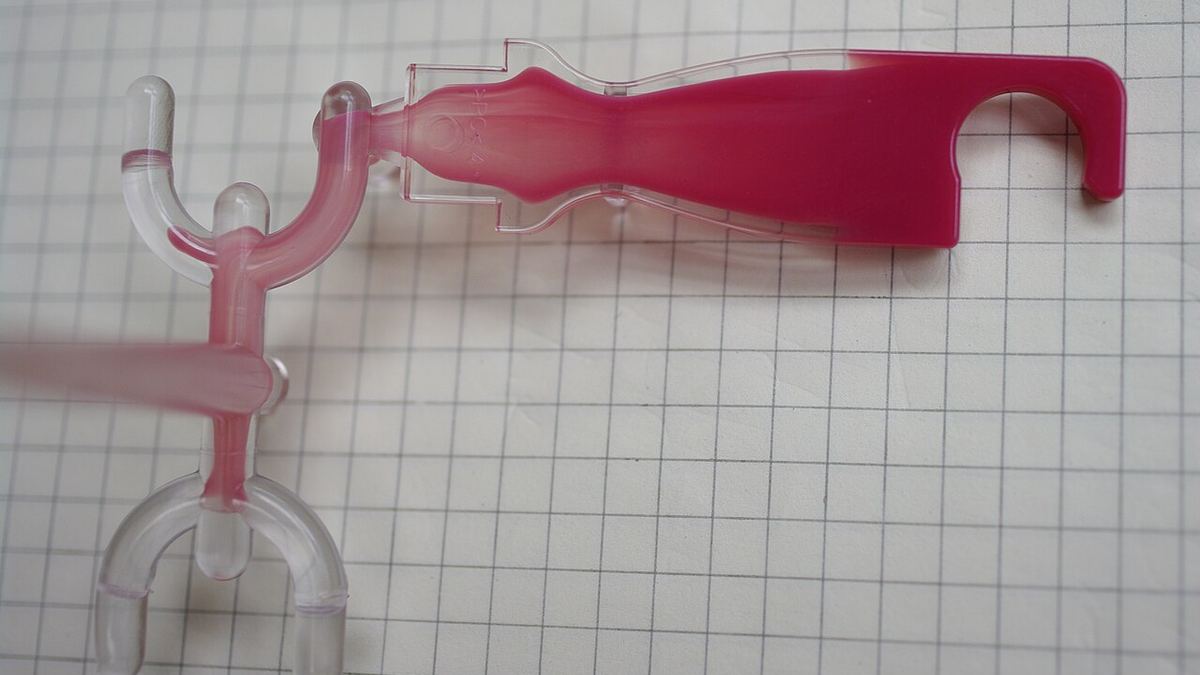
Freistrahlbildung (Jetting) zeigt sich auf der Oberfläche als schlangen- oder wurmförmige Spur, die am Anspritzpunkt beginnt und sich gewunden fortsetzt. Die Ursache ist einfach: Beim Austritt aus dem Anspritzpunkt findet die Schmelze keine Wand vor sich, spritzt wie ein dünner Strang in die leere Kavität, und dieser Strang kühlt ab und erstarrt zuerst. Die nachfolgende Schmelze umhüllt ihn, verschmilzt aber nicht vollständig mit ihm; die Spur des ersten Strangs bleibt auf der Oberfläche.
Unterschied zu Fließlinien
Fließlinien erscheinen meist als Ringe oder Wellen um den Anspritzpunkt und entstehen durch Gleiten und Haften der Fließfront an der Werkzeugwand. Freistrahlbildung ist dagegen eine einzelne, gewundene Strangspur, die vom Anspritzpunkt nach vorn verläuft. Am einfachsten unterscheidet man sie mit einer Füllstudie: die Füllung bei 10 %, 20 % und 30 % abbrechen und die Teile ansehen. Bei Freistrahlbildung sieht man deutlich, wie die Schmelze als Strang aus dem Anspritzpunkt austritt und sich frei in die Kavität erstreckt.
Ursachen
- Der Anspritzpunkt zeigt in einen freien Raum: Vor der Schmelze ist keine Wand, kein Stift und kein Kern, auf den sie trifft.
- Der Anspritzpunkt ist klein für die Wanddicke, die er füllt: Beim Übergang von einem dünnen Anspritzpunkt in einen dicken Querschnitt beschleunigt die Schmelze und spritzt.
- Hohe Anfangsgeschwindigkeit beim Einspritzen: Je schneller die Schmelze den Anspritzpunkt passiert, desto länger und deutlicher der Strang.
- Kalte Schmelze oder kaltes Werkzeug: Der Strang erstarrt schneller, das Verschmelzen wird schwächer.
Reihenfolge der Abhilfe: zuerst Prozess, dann Werkzeug
1. Am Anspritzpunkt langsamer einspritzen (Geschwindigkeitsprofil). Die ersten 5–15 % langsam füllen und die Geschwindigkeit erst erhöhen, wenn die Schmelze an der gegenüberliegenden Wand oder an ihrer eigenen Fließfront anliegt. Die meiste Freistrahlbildung geht schon mit diesem Schritt deutlich zurück. Für die restliche Einspritzgeschwindigkeit bietet ein Viskositätskurven-Test einen guten Ausgangspunkt; beobachten Sie dabei den Einfluss der langsameren Geschwindigkeit auf Fülldruck und Bindenähte.
2. Masse- und Werkzeugtemperatur prüfen. Wenn Sie am unteren Ende des empfohlenen Bereichs arbeiten, verbessert eine Erhöhung um einige Grad das Verschmelzen; allein reicht das oft nicht, zusammen mit dem Geschwindigkeitsprofil wirkt es aber gut. Zur Werkzeugtemperatur siehe Werkzeugtemperatur richtig wählen.
3. Die dauerhafte Lösung liegt im Anspritzpunkt. Prozesseinstellungen unterdrücken Freistrahlbildung, engen aber das Prozessfenster ein. Bei einem neuen Werkzeug oder einer Änderung:
- Den Anspritzpunkt so ausrichten, dass die Schmelze auf eine Wand, einen Stift oder einen Kern trifft.
- Einen überlappenden Anschnitt oder einen Laschenanschnitt (Tab Gate) verwenden: Die Schmelze wird zuerst in der Lasche abgebremst, verteilt sich und tritt als Front in die Kavität ein.
- Den Fluss mit einem Fächeranschnitt verbreitern.
- Den Querschnitt des Anspritzpunkts auf die zu füllende Wanddicke auslegen; nicht über einen dünnen Anspritzpunkt in einen dicken Bereich einspritzen.
Vor- und Nachteile der Anschnittarten finden Sie unter Anschnittarten und Lage des Anspritzpunkts.
Checkliste
- Freistrahlbildung mit einer Füllstudie bestätigen; sicherstellen, dass es keine Fließlinie oder Bindenaht ist.
- Ein Profil einrichten, das die Einspritzgeschwindigkeit am Anspritzpunkt senkt.
- Masse- und Werkzeugtemperatur im empfohlenen Bereich halten.
- Bleibt der Fehler, mit dem Werkzeugbauer über Richtung, Art und Größe des Anspritzpunkts sprechen.
Um die Symptome Schritt für Schritt einzugrenzen, nutzen Sie den Fehlerdiagnose-Assistenten; eine kurze Zusammenfassung des Fehlers finden Sie auf der Fehlerseite zur Freistrahlbildung.
Fehlt etwas oder ist etwas falsch in diesem Beitrag? .