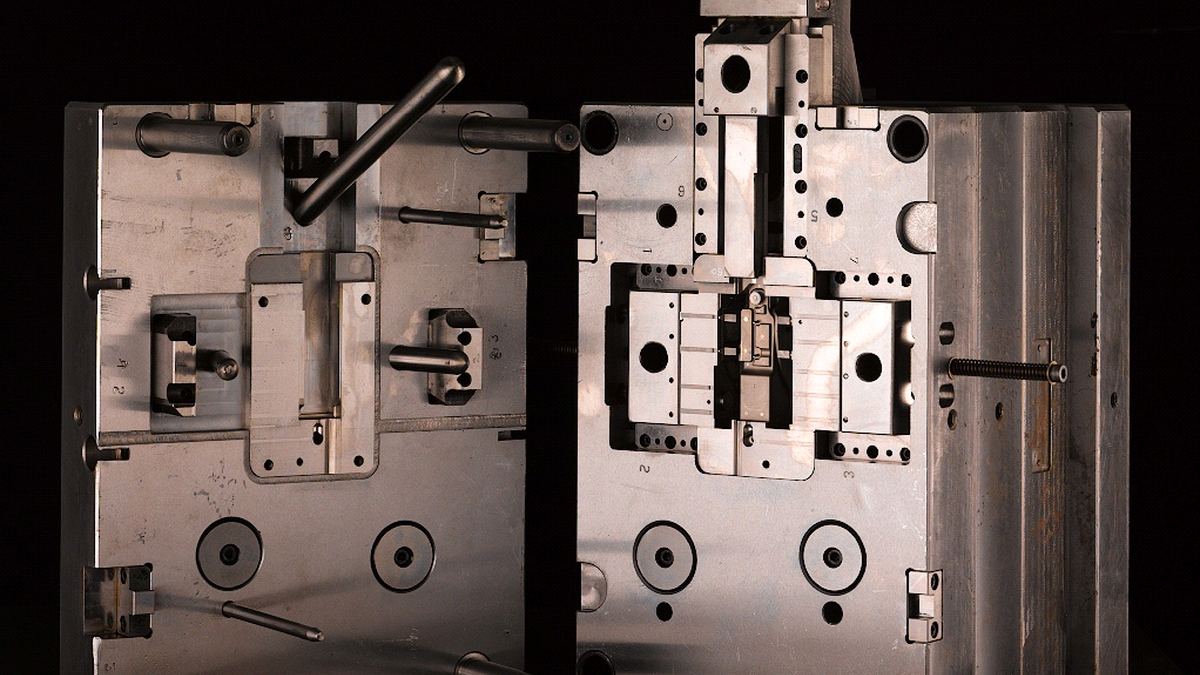
Angusstypen und Anschnittlage: Band-, Tunnel-, Punkt-, Film- und Nadelverschlussanschnitt
Art, Größe und Lage des Anschnitts bestimmen Füllung, Bindenähte, Einfallstellen und Verzug. Welcher Anschnitt wann – und wohin?
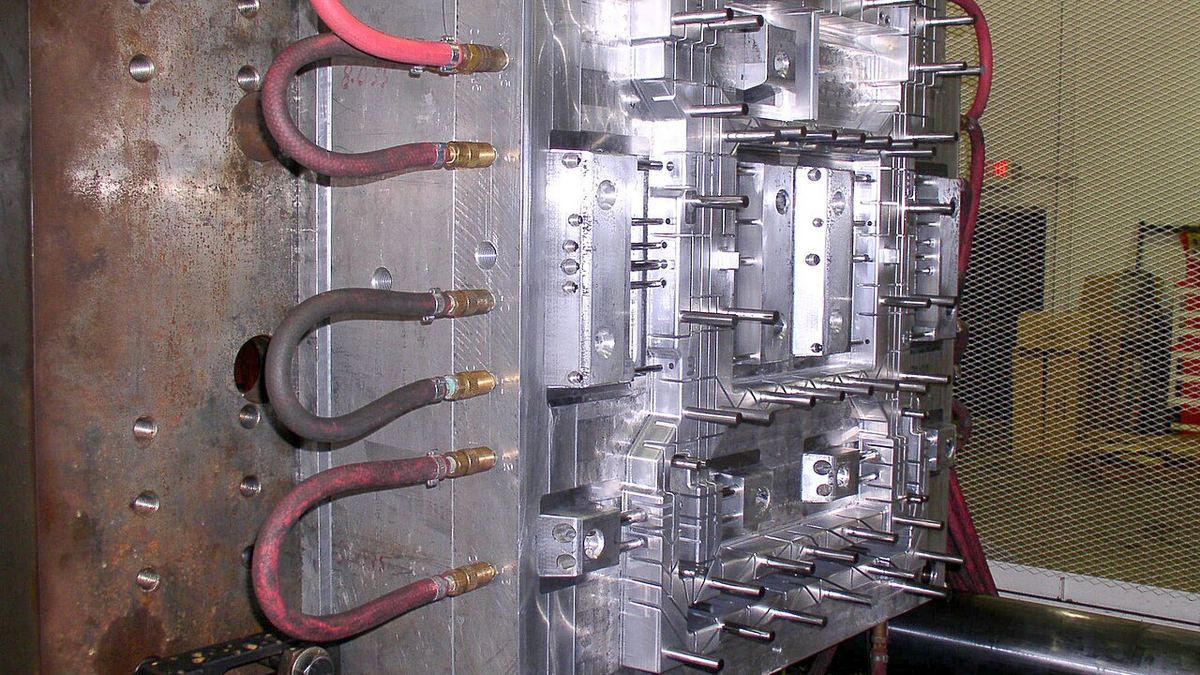
Der Anschnitt ist die Engstelle, durch die die Schmelze vom Verteiler in die Kavität strömt. Er wirkt wie ein Detail, bestimmt aber weitgehend, wie das Teil füllt, wo Bindenähte entstehen, ob der Nachdruck dicke Bereiche erreicht und wie stark sich das Teil verzieht. Einen Anschnitt nach der Stahlbearbeitung zu verlegen ist teuer; die Entscheidung gehört in die Konstruktion.
Gängige Anschnittarten
| Anschnitt | Typischer Einsatz | Vorteil | Achtung |
|---|---|---|---|
| Seiten- / Bandanschnitt | Die meisten Teile in Zweiplattenwerkzeugen | Einfach, günstig, leicht anzupassen | Anschnittrest bleibt; manuell oder per Schneider entfernen |
| Tunnelanschnitt | Kleine bis mittlere Teile, automatische Fertigung | Reißt beim Entformen selbst ab | Hohe Scherung; Bruch/Verstopfung bei glasfaserverstärkten und spröden Werkstoffen |
| Bananen- (gebogener Tunnel-)anschnitt | Anspritzen von einer verdeckten Innenfläche | Keine Markierung auf der Sichtseite | Erfordert flexiblen Werkstoff; aufwendig zu fertigen |
| Punktanschnitt | Dreiplattenwerkzeug | Trennt automatisch, kleine Markierung | Mehr Angussabfall, teureres Werkzeug |
| Film- / Fächeranschnitt | Breite, flache Teile | Gleichmäßige Fließfront, weniger Verzug | Muss abgetrennt werden; Trennkante sichtbar |
| Schirmanschnitt | Zylindrische, konzentrische Teile | Keine Bindenaht, gute Rundheit | Mitte muss ausgeschnitten werden |
| Heißkanal / Nadelverschluss | Großserie, Sichtteile | Kein Angussabfall; Kaskadensteuerung lenkt Bindenähte | Investitions- und Wartungskosten |
Zur Wahl zwischen Heiß- und Kaltkanal: Heißkanal oder Kaltkanal?
Wohin mit dem Anschnitt?
- In den dicksten Querschnitt. Die Schmelze soll von dick nach dünn fließen. Liegt der Anschnitt im dünnen Bereich, friert er früh ein und der Nachdruck erreicht die dicke Zone nicht – Einfallstellen und Lunker sind die Folge.
- So, dass die Bindenaht an der richtigen Stelle liegt. Hinter Bohrungen und Domen treffen zwei Fließfronten zusammen. Verlegen Sie den Anschnitt so, dass diese Linie in einem verdeckten, unbelasteten Bereich vor einer Entlüftung liegt. Mehr: Bindenähte und Lufteinschlüsse
- Gegen Freistrahlbildung. Schießt die Schmelze frei in den Hohlraum, entsteht ein schlangenförmiges Muster. Den Anschnitt gegen eine Wand, einen Stift oder eine Rippe richten, damit die Strömung sofort auf eine Fläche trifft.
- Für ausgeglichene Fließwege. Bei langen Teilen senkt ein Anspritzen in der Mitte oder an mehreren symmetrischen Punkten den nötigen Druck und den Verzug. In Mehrfachwerkzeugen muss der Verteiler zu jeder Kavität ausbalanciert sein.
- Weg von Sichtflächen. Anschnittrest, Fließmarkierungen und matte Stellen um den Anschnitt gehören nicht auf die Sichtseite.
- Bei glasfaserverstärkten Typen die Faserorientierung beachten. Fasern richten sich in Fließrichtung aus; die Schwindung ist längs gering und quer höher. Die Anschnittlage bestimmt daher Maße und Verzug.
Anschnittgröße
Beim Seitenanschnitt wird die Anschnittdicke meist mit 50–80 % der Wanddicke gewählt. Zu klein: frühes Einfrieren, starke Scherwärme (Verbrennungen, Verfärbung), Einfallstellen. Zu groß: spätes Einfrieren, lange Nachdruckzeit, schwieriges Abtrennen, großer Anschnittrest. Den Siegelzeitpunkt bei der Bemusterung mit einer Siegelpunktbestimmung messen und die Nachdruckzeit danach einstellen: Umschaltpunkt und Nachdruck
Den Anschnitt bei der ersten Bemusterung klein ausführen und bei Bedarf aufweiten. Stahl wegnehmen ist leicht, Stahl hinzufügen nicht.
Kurze Checkliste
- Liegt der Anschnitt im dicksten Bereich?
- Wo liegt die Bindenaht, und gibt es dort eine Entlüftung? (Entlüftung)
- Trifft die Strömung aus dem Anschnitt auf eine Fläche?
- Sind die Verteiler in Mehrfachwerkzeugen ausbalanciert?
- Liegt der Anschnittrest auf einer Sichtfläche?
- Wurde die Siegelzeit gemessen?
Fehlt etwas oder ist etwas falsch in diesem Beitrag? .