Zykluszeit verkürzen: 10 Prüfpunkte, die Sekunden sparen, ohne die Qualität zu gefährden
Wer den Zyklus verkürzt, ohne zu messen, wohin die Zeit geht, produziert Ausschuss. Die Stellen, die bei Kühlung, Nachdruck, Dosieren und Werkzeugbewegungen der Reihe nach zu prüfen sind.
Eine Sekunde klingt nach wenig – bei 20 Sekunden Zykluszeit bedeutet sie aber 5 % mehr Teile von derselben Maschine. Den Zyklus planlos zu kürzen, rächt sich jedoch mit Einfallstellen, Verzug und Maßabweichungen. Richtig ist, die Zeit erst in ihre Bestandteile zu zerlegen und beim größten anzufangen.
Zuerst messen: Wohin geht die Zykluszeit?
Zerlegen Sie einen Zyklus über das Maschinendisplay oder mit einer Stoppuhr in: Werkzeug schließen und Schließkraftaufbau, Einspritzen (Füllen), Nachdruck, Kühlung (das Dosieren findet darin statt), Werkzeug öffnen, Auswerfen und Entnahme. Bei den meisten Teilen ist die Kühlung der größte Posten; bei dünnwandigen Verpackungsteilen können jedoch Werkzeugbewegungen und Roboter entscheidend sein.
10 Prüfpunkte
- Nachdruckzeit nach dem Siegelpunkt einstellen. Ist der Anschnitt eingefroren, bringt der Nachdruck nichts mehr in die Kavität. Siegelpunkt bestimmen und die Nachdruckzeit auf Siegelzeit plus kleine Reserve setzen. Siehe Umschaltpunkt und Nachdruck
- Kühlzeit berechnen, nicht schätzen. Die Kühlzeit wächst mit dem Quadrat der Wanddicke; der dickste Bereich bestimmt den Zyklus. Siehe Warum die Kühlzeit mit dem Quadrat der Wanddicke steigt
- Das Teil nicht kälter als nötig entformen. Entformt werden kann, sobald sich das Teil nicht mehr verformt und keine Auswerfermarken zeigt. Der Rest der Abkühlung kann außerhalb des Werkzeugs stattfinden; Maße nach 24 Stunden prüfen.
- Werkzeugwasser prüfen. Reicht der Durchfluss, ist die Temperaturdifferenz zwischen Vor- und Rücklauf klein (Ziel meist unter 2–3 °C), gibt es Kalk in den Kanälen? Kreise parallel statt in Reihe zu schalten und zu entkalken, ist oft der günstigste Gewinn. Siehe Arten von Kühlkanälen
- Den Hotspot finden. Die Oberfläche beim Öffnen mit einem berührungslosen Thermometer oder einer Wärmebildkamera messen. Ist ein Kern oder eine Ecke deutlich wärmer, bestimmt sie den Zyklus; dort helfen Umlenkbleche (Baffles), Sprudler (Bubbler), hochwärmeleitende Einsätze oder konturnahe Kühlung.
- Dosieren in die Kühlzeit legen. Dauert das Dosieren länger als das Kühlen, bestimmt die Schnecke den Zyklus. Schneckendrehzahl erhöhen, Staudruck vernünftig halten; notfalls eine Maschine mit größerer Schnecke erwägen. Siehe Maschine zum Werkzeug wählen
- Werkzeugbewegungen profilieren. Lange Wege schnell, Anfang und Ende langsam fahren; die Werkzeugschutzzone (Niederdruck-Schließen) nicht länger als nötig halten.
- Bewegungen parallelisieren. Auswerfer, Kernzüge und Roboter möglichst schon beim Öffnen starten; das Dosieren direkt nach dem Nachdruck beginnen. Die Parallelbewegungsfähigkeit der Maschine nutzen.
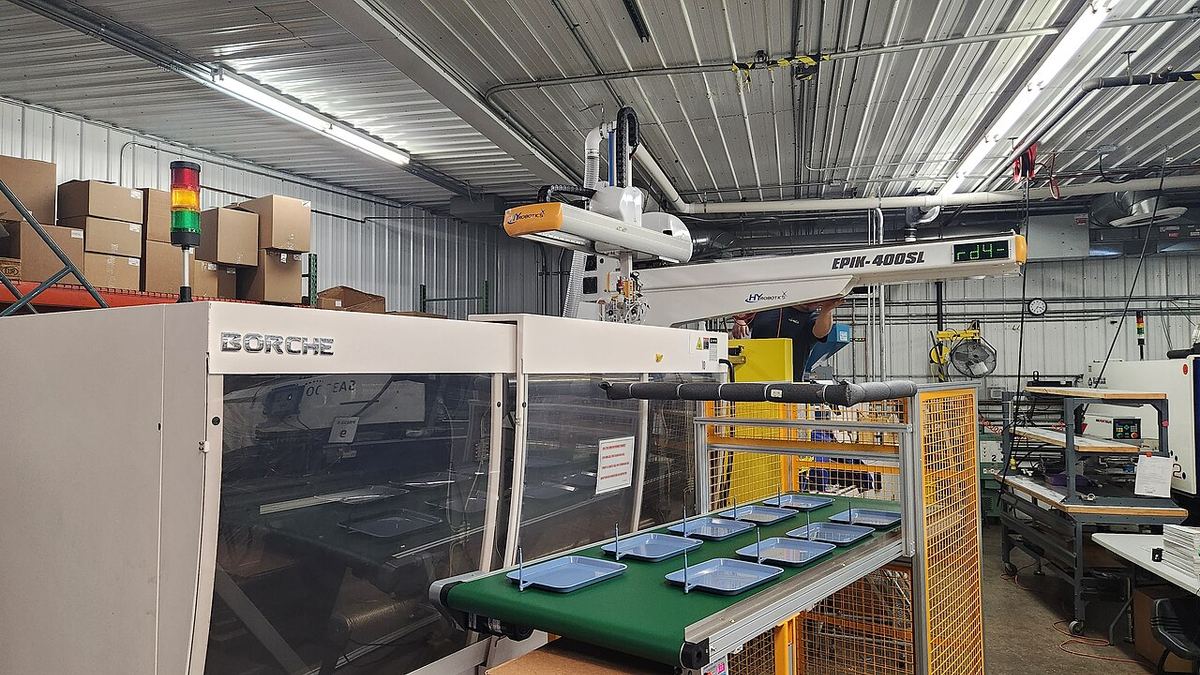
- Roboter- und Entnahmezeit verkürzen. Die Zeit des Roboters im Werkzeug geht direkt in den Zyklus ein. Entnahmepunkt, Beschleunigungsprofile und Freigabesignale überprüfen.
- Den Anguss nicht vergessen. In Kaltkanalwerkzeugen ist der dickste Querschnitt manchmal nicht das Teil, sondern Anguss und Angussbuchse. Anguss nicht überdimensionieren; Kühlung der Angussbuchse prüfen.
Nach jeder Änderung
Immer nur eine Sache ändern, dann messen: Teilegewicht, kritische Maße (nach 24 Stunden), Aussehen. Gewonnene Sekunden dürfen nicht mit mehr Ausschuss bezahlt werden.
Verschieben sich Gewicht und Maße nicht, die neue Einstellung als Referenzprozess festhalten; beim nächsten Werkzeugwechsel beginnen Sie am selben Punkt. Dafür eignet sich das Werkzeugbuch.
Fehlt etwas oder ist etwas falsch in diesem Beitrag? .