Çevrim süresini kısaltmak: kaliteyi bozmadan saniye kazandıran 10 kontrol noktası
Çevrim süresinin nereye gittiğini ölçmeden kısaltmaya çalışmak hurdaya döner. Soğuma, tutma, vida dönüşü ve kalıp hareketlerinde sırayla bakılacak yerler.
Bir saniyelik kazanç küçük görünür; ama 20 saniyelik çevrimde 1 saniye, aynı makineden %5 daha fazla parça demektir. Yine de çevrimi rastgele kısaltmak çökme, çarpılma ve ölçü kaymasıyla geri döner. Doğru yol, önce süreyi parçalarına ayırmak, sonra en büyük paydan başlamaktır.
Önce ölç: çevrim nereye gidiyor?
Makine ekranından ya da bir kronometreyle tek bir çevrimi şu parçalara ayırın: kalıp kapanma ve kilitleme, enjeksiyon (dolum), tutma, soğuma (vida dönüşü bunun içinde), kalıp açılma, çıkarma ve parça alma. Çoğu parçada soğuma, çevrimin en büyük kalemidir; ama ince etli ambalaj parçalarında kalıp hareketleri ve robot da belirleyici olabilir.
10 kontrol noktası
- Tutma süresini kapı donmasına göre ayarla. Kapı donduktan sonra tutma basıncı kaviteye hiçbir şey eklemez. Kapı donma testi yapın, tutma süresini donma noktası + küçük bir pay olarak verin. Bkz. V/P geçişi ve tutma ayarı
- Soğumayı hesapla, tahmin etme. Soğuma süresi et kalınlığının karesiyle artar; en kalın bölge çevrimi belirler. Bkz. Soğuma süresi neden et kalınlığının karesiyle artar?
- Parçayı gereğinden soğuk çıkarma. Parça, çıkarma sırasında şekil değiştirmeyecek ve itici izi bırakmayacak sıcaklığa geldiğinde çıkarılabilir. Soğumanın geri kalanı kalıp dışında da olur; ölçüyü 24 saat sonra kontrol edin.
- Kalıp suyunu kontrol et. Debi yeterli mi, giriş-çıkış sıcaklık farkı küçük mü (genellikle 2–3 °C'nin altı hedeflenir), kanallarda kireç var mı? Devreleri seri yerine paralel bağlamak ve kireci temizlemek çoğu zaman en ucuz kazançtır. Bkz. Soğutma kanalı tipleri
- Sıcak noktayı bul. Kalıp açıldığında yüzeyi temassız termometre ya da termal kamerayla ölçün. Bir maça ya da köşe diğerlerinden belirgin sıcaksa çevrimi o belirliyordur; orada baffle, bubbler, yüksek ısı iletkenli insert ya da konformal soğutma düşünülür.
- Vida dönüşünü soğumaya sığdır. Dozaj soğumadan uzun sürüyorsa çevrimi vida belirler. Dönüş hızını artırın, geri basıncı makul tutun; gerekirse daha büyük vidalı makine düşünün. Bkz. Kalıba makine seçimi
- Kalıp hareketlerini profille. Açma-kapamada uzun yolları hızlı, başlangıç-bitişi yavaş yapın; kalıp koruma (düşük basınç kapama) bölgesini gereğinden uzun tutmayın.
- Hareketleri paralel yap. Mümkünse itici, maça çekme ve robot hareketlerini kalıp açılırken başlatın; vida dönüşünü tutma biter bitmez başlatın. Makinenin paralel hareket yeteneğini kullanın.
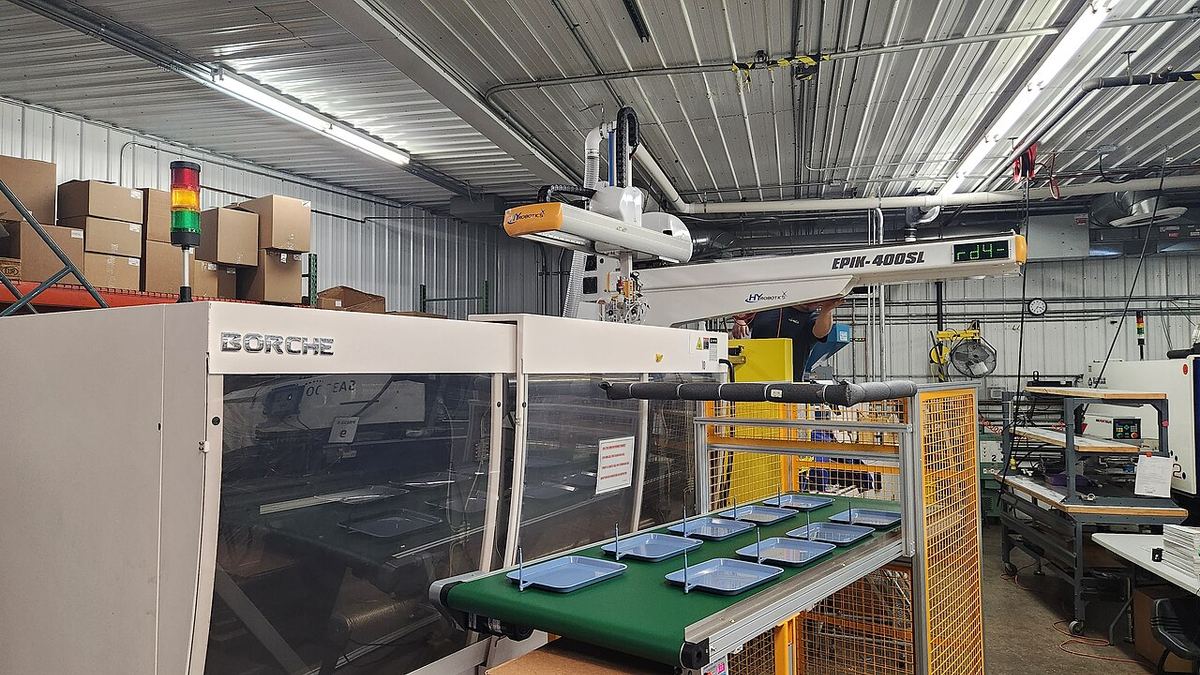
- Robot ve parça alma süresini kısalt. Robotun kalıp içinde geçirdiği süre doğrudan çevrime eklenir. Alma noktasını, hızlanma profillerini ve bekleme sinyallerini gözden geçirin.
- Yolluğu unutma. Soğuk yolluklu kalıpta en kalın yer bazen parça değil, yolluk ve yolluk burcudur. Yolluk çapını gereğinden büyük tutmayın; burç soğutmasını kontrol edin.
Her değişiklikten sonra
Bir seferde tek bir şeyi değiştirin, sonra ölçün: parça ağırlığı, kritik ölçüler (24 saat sonra), görünüş. Kazanılan saniye, artan hurda ile geri verilmemeli.
Ağırlık ve ölçüler kaymıyorsa yeni ayarı referans proses olarak kaydedin; sonraki kalıp bağlamada aynı noktadan başlarsınız. Bunun için Kalıp defteri kullanılabilir.
Yazıda eksik ya da yanlış bir şey mi var? .