Maschine zum Werkzeug wählen: Schussvolumen, Schneckendurchmesser und Werkzeugmaße jenseits der Schließkraft
Ausreichende Schließkraft macht eine Maschine noch nicht passend. So prüfen Sie Dosierausnutzung, Schneckenhub, Verweilzeit im Zylinder und ob das Werkzeug auf die Maschine passt – mit Rechenbeispiel.
Bei der Maschinenwahl für ein Werkzeug wird meist zuerst auf die Schließkraft geschaut. Sie ist notwendig, aber nicht ausreichend: Maschinen mit gleicher Schließkraft können sehr unterschiedliche Schneckendurchmesser, Schussvolumina und Aufspannmaße haben. Eine schlechte Zuordnung bedeutet geschädigtes Material, instabiles Massepolster, unvollständige Füllung – oder ein Werkzeug, das sich gar nicht aufspannen lässt. Zur Schließkraftberechnung: Schließkraft berechnen
1. Schussvolumen und Ausnutzung
Maschinenkataloge geben das theoretische Hubvolumen der Schnecke (cm³) an. Für die Umrechnung in Gramm wird die Schmelzedichte des Werkstoffs verwendet, nicht die Dichte bei Raumtemperatur. Ungefähre Schmelzedichten: PP ≈ 0,75, PE ≈ 0,75–0,78, PS ≈ 0,95, ABS ≈ 0,95, PA66 ≈ 0,97, PC ≈ 1,05, POM ≈ 1,15 g/cm³. Genaue Werte im Datenblatt.
Dosierausnutzung = benötigtes Schussvolumen (Teile + Anguss) ÷ theoretisches Hubvolumen der Maschine.
- In der Praxis gelten 20–80 % als zulässig; 30–70 % sind das komfortable Ziel.
- Zu niedrig (unter 20 %): Das Material verweilt lange im Zylinder und kann thermisch geschädigt werden (besonders PVC, POM, PC und flammgeschützte Typen); bei kurzen Hüben wird die Schneckenpositionsregelung schwierig.
- Zu hoch (über 80 %): Kein Spielraum für ein Massepolster, die Schmelzehomogenität leidet, das Risiko von Luft und kalten Stellen steigt.
2. Schneckenhub: die 1D–3D-Regel
Der Dosierhub wird auch als Vielfaches des Schneckendurchmessers (D) geprüft. Üblich: zwischen 1D und 3D gut, bis 4D akzeptabel. Unter 1D drängen sich Dosierung und Umschaltpunkt auf eine winzige Strecke; über 4D leiden Massetemperatur und Homogenität.
3. Verweilzeit im Zylinder
Die Verweilzeit lässt sich grob abschätzen (unter der Annahme, dass der Zylinder – Schneckengänge plus Vorraum – etwa das Doppelte des maximalen Schusses fasst):
Verweilzeit ≈ 2 × (max. Schuss der Maschine ÷ Teileschuss) × Zykluszeit
Das ist eine grobe Schätzung; der genaue Wert hängt von der Schneckengeometrie ab. Vergleichen Sie das Ergebnis mit der vom Rohstoffhersteller empfohlenen maximalen Verweilzeit. Bei wärmeempfindlichen Werkstoffen sind Werte über einige Minuten riskant.
4. Plastifizierleistung
Die Schnecke muss den nächsten Schuss innerhalb der Kühlzeit aufbereiten. Teilen Sie das benötigte Schussgewicht (g) durch die Kühlzeit (s) und vergleichen Sie mit der Plastifizierleistung der Maschine (g/s) für diesen Werkstoff. Dauert das Dosieren länger als das Kühlen, bestimmt die Schnecke den Zyklus, nicht das Werkzeug.
5. Passt das Werkzeug auf die Maschine?
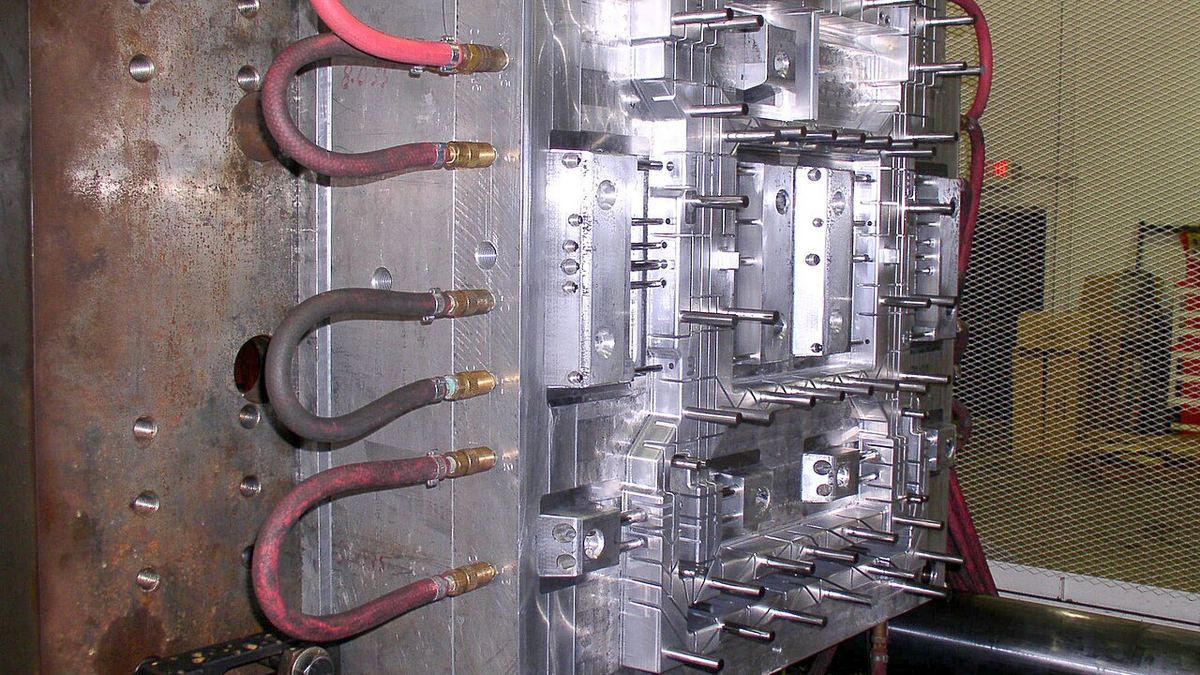
- Holmabstand: Werkzeugbreite und -höhe müssen zwischen den Holmen hindurchpassen (oder das Werkzeug muss seitlich einsetzbar sein).
- Werkzeugeinbauhöhe: Die geschlossene Werkzeughöhe muss zwischen minimaler und maximaler Einbauhöhe liegen.
- Öffnungshub: Für das Herausfallen oder die Robotentnahme muss genug Öffnung vorhanden sein. Faustregel: mindestens doppelte Teiletiefe plus Anguss; bei Dreiplattenwerkzeugen zusätzlicher Hub.
- Auswerferhub und Anschlüsse: Auswerferhub, Kernzüge (hydraulisch), Anzahl der Heißkanalzonen, Wasserkreise und Zentrierringdurchmesser müssen passen.
- Düse: Düsenradius und -bohrung müssen zur Angussbuchse passen.
Beispiel
4-fach-Werkzeug für PP-Verschlüsse: 35 g je Teil, 20 g Anguss → insgesamt 160 g. Schmelzedichte ≈ 0,75 g/cm³ → benötigtes Volumen ≈ 160 ÷ 0,75 ≈ 213 cm³.
- Passendes theoretisches Hubvolumen für 30–70 % Ausnutzung: zwischen 213 ÷ 0,70 ≈ 305 cm³ und 213 ÷ 0,30 ≈ 710 cm³.
- Bei einer Maschine mit 450 cm³ Hubvolumen und 50-mm-Schnecke beträgt die Ausnutzung ≈ 47 % → passend. Dosierhub ≈ 213 cm³ ÷ (π × 2,5² cm²) ≈ 10,8 cm ≈ 2,2D → im guten Bereich.
- Auf einer Maschine mit 1.200 cm³ Hubvolumen sinkt die Ausnutzung auf ≈ 18 %; selbst wenn die Schließkraft reicht, bleibt das Material länger als nötig im Zylinder.
Schließkraft, Kühl- und Zykluszeit für Ihr eigenes Teil liefert das Berechnungswerkzeug; Ihre Maschinenliste können Sie unter Meine Maschinen speichern.
Fehlt etwas oder ist etwas falsch in diesem Beitrag? .