Wartungsplan für Spritzgießwerkzeuge: Checkliste pro Schicht, nach Schusszahl und jährlich
Werkzeugausfälle kommen selten ohne Vorwarnung; verstopfte Entlüftungen, verschlissene Auswerferstifte und verkalkte Kühlkanäle zeigen sich zuerst durch kleine Anzeichen. Ein dreistufiger, auf Aufzeichnungen gestützter vorbeugender Wartungsplan: pro Schicht, nach Schusszahl und als jährliche Generalüberholung.
Ein Spritzgießwerkzeug fällt selten „plötzlich“ aus. Zuerst entsteht Grat, dann beginnt eine Kavität zu kleben, die Zykluszeit wächst um einige Sekunden, und eines Morgens bricht ein Auswerferstift. Diese Anzeichen fängt man vor dem Ausfall nur ab, wenn das Werkzeug nach Plan und mit Aufzeichnungen gewartet wird, nicht erst nach dem Schaden.
Ein guter Plan hat drei Stufen: eine kurze Kontrolle in jeder Schicht, eine periodische Wartung nach einer festen Schusszahl und eine Generalüberholung mit ausgebautem Werkzeug.
1. In jeder Schicht (5–10 Minuten)
Durch den Maschinenbediener oder Einrichter, während das Werkzeug in der Maschine ist:
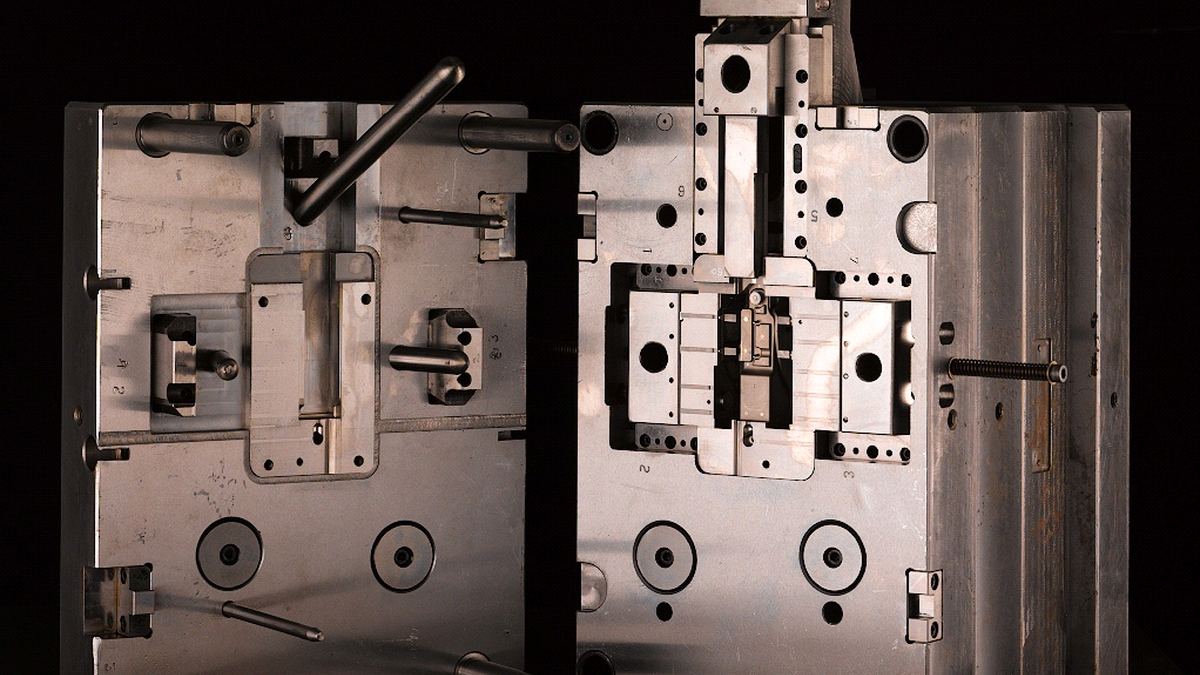
- Trennebene: Gibt es Verbrennungen, anhaftende Teilereste oder Kunststoffablagerungen? Ein kleines Stück in der Trennebene kann beim Schließen die Oberfläche eindrücken und bleibenden Grat verursachen.
- Entlüftungen: Dunkle Ränder und Ablagerungen zeigen, dass die Entlüftungen zu verstopfen beginnen. Eine verstopfte Entlüftung bedeutet Brandstellen und Unterspritzung; siehe Werkzeugentlüftung.
- Teilekontrolle: Grat, Unterspritzung und Auswerfermarkierungen am ersten und letzten Teil. Grat ist nicht immer ein Prozessproblem; er kann das erste Anzeichen einer verschlissenen Trennebene sein.
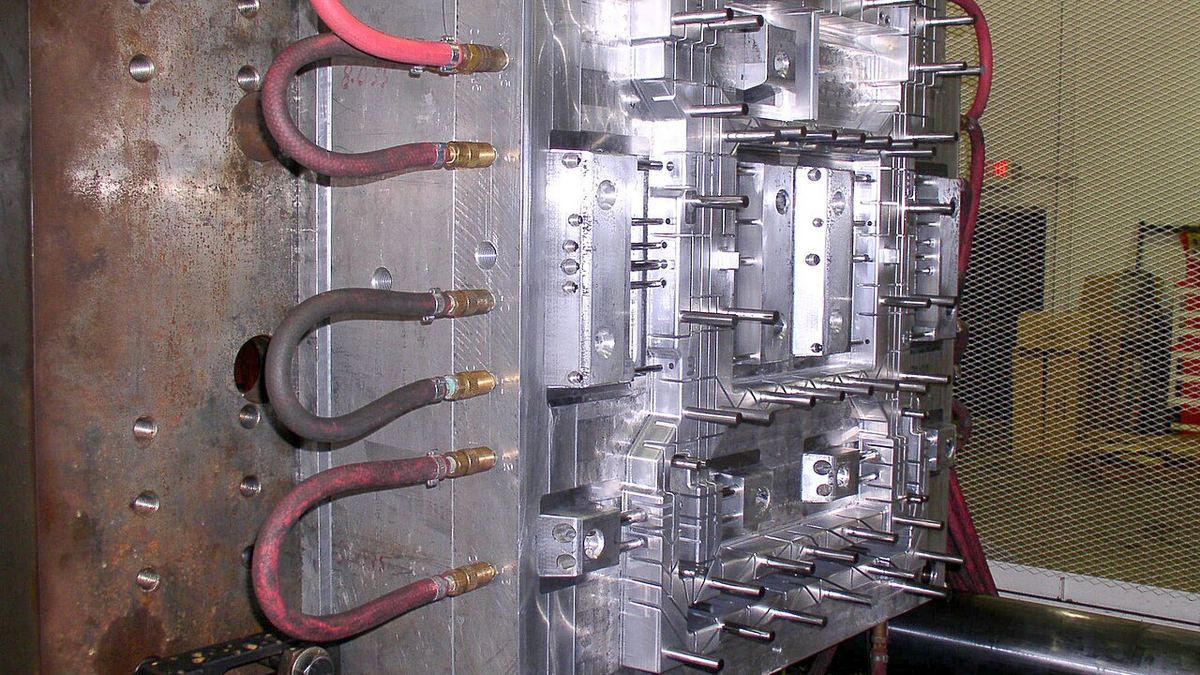
- Wasseranschlüsse: Leckagen, gequetschte oder geknickte Schläuche, Temperaturdifferenz zwischen Vor- und Rücklauf.
- Bewegliche Teile: Geräusche bei Kernzügen und Schiebern, trocken laufende Führungen.
2. Periodische Wartung nach Schusszahl
Das Intervall hängt von der Werkzeugklasse, dem Material und dem Zyklus ab. Bei glasfaserverstärkten, flammgeschützten oder ausgasenden Materialien (etwa POM und PVC) wird es kürzer gehalten. Ein typischer Ausgangspunkt:
- Reinigung von Entlüftungen und Trennebene: Je nach Ablagerung; bei vielen Werkzeugen alle 25.000–50.000 Schuss.
- Auswerferstifte, Führungssäulen und Führungsbuchsen: Reinigung, Prüfung auf Verschleiß und Riefen, werkzeuggerechte Schmierung. Zu viel Fett verschmutzt die Teile, zu wenig lässt Stifte fressen.
- Schieber und Kerne: Verschleißplatten, Verriegelungen, Federn.
- Heißkanal: Widerstandswerte der Heizungen und Thermoelemente, Leckagen an den Düsenspitzen.
Das richtige Intervall liefern Ihre eigenen Aufzeichnungen: Nach wie vielen Schüssen kam dasselbe Problem nach jeder Maßnahme zurück?
3. Generalüberholung (jährlich oder nach fester Schusszahl)
Das Werkzeug wird ausgebaut und auf die Werkbank gebracht:
- Alle beweglichen Teile werden zerlegt, gereinigt und auf Verschleiß vermessen; Federn, O-Ringe und Dichtungen werden ersetzt.
- Kühlkanäle werden auf Kalk und Korrosion geprüft und bei Bedarf chemisch gespült. Ein verkalkter Kanal senkt sowohl den Durchfluss als auch den Wärmeübergang; die Zykluszeit wächst unbemerkt. Ein einfacher Test: den Durchfluss des Kanals vor und nach der Wartung beim gleichen Druck messen und notieren. Zum benötigten Durchfluss siehe Kühlwasserdurchfluss und Reynolds-Zahl.
- Kritische Maße (Kavität, Kern, Anspritzpunkt) werden geprüft; eine langsame Maßabweichung am Teil kommt oft von hier.
Beim Einlagern des Werkzeugs
Die Wasserkanäle mit Druckluft ausblasen, die Werkzeugoberflächen reinigen und mit Korrosionsschutz behandeln, das Werkzeug geschlossen und zusammen mit dem letzten Teil einlagern. Das letzte Teil ist bei der nächsten Produktion die beste Antwort auf die Frage „Wie lief dieses Werkzeug?“.
Werkzeugklasse und erwartete Lebensdauer
Die SPI-Klassifizierung gibt einen groben Rahmen für die Lebensdauer: Klasse 101 ist für über eine Million Zyklen ausgelegt, Klasse 102 für bis zu eine Million, Klasse 103 für unter eine halbe Million und Klasse 104 für unter hunderttausend. Ein Werkzeug höherer Klasse erlaubt eventuell längere Wartungsintervalle, aber kein Werkzeug erreicht diese Lebensdauer ohne Wartung. Zum Einfluss von Stahlwahl und Härte siehe Auswahl des Werkzeugstahls.
Ohne Aufzeichnungen funktioniert der Plan nicht
Die eigentliche Stärke der vorbeugenden Wartung liegt in den Aufzeichnungen: welches Werkzeug, wie viele Schüsse, was wurde gemacht, was hat sich geändert, welcher Fehler kam wieder. Klebt dieselbe Kavität alle 40.000 Schuss, liegt das Problem nicht an der Wartung, sondern an der Kühlung oder der Konstruktion. Das sieht man erst, wenn die Aufzeichnungen nebeneinanderliegen.
Dafür können Sie das kostenlose Werkzeugbuch nutzen: Bemusterungs-, Produktions-, Wartungs- und Störungseinträge pro Werkzeug, eine an den Schusszähler gekoppelte Wartungserinnerung und ein „Was hat sich geändert“-Vergleich mit einem bekannt guten Referenzprozess, alles an einem Ort. Ist aus einer Störung ein Fehlerbild geworden, grenzen Sie die Ursache mit dem Fehlerdiagnose-Assistenten ein.
Fehlt etwas oder ist etwas falsch in diesem Beitrag? .