Enjeksiyon kalıbı önleyici bakım planı: vardiya, atış sayısı ve yıllık kontrol listesi
Kalıp arızası çoğu zaman habersiz gelmez; tıkanan gaz kanalı, aşınan itici, kireçlenen soğutma kanalı önce küçük işaretler verir. Vardiya, atış sayısı ve yıllık bakım olarak üç kademeli, kayda dayalı bir önleyici bakım planı.
Bir enjeksiyon kalıbı çoğu zaman "bir anda" bozulmaz. Önce çapak başlar, sonra bir göz yapışmaya başlar, çevrim birkaç saniye uzar, bir sabah itici pim kırılır. Arızadan önceki bu işaretleri yakalamanın yolu, bakımı arızaya göre değil plana ve kayda göre yapmaktır.
İyi bir plan üç kademelidir: her vardiya yapılan hızlı kontrol, belirli atış sayısında yapılan periyodik bakım ve kalıbın söküldüğü büyük bakım.
1. Her vardiya (5–10 dakika)
Operatör ya da ayarcı tarafından, kalıp makinedeyken yapılır:
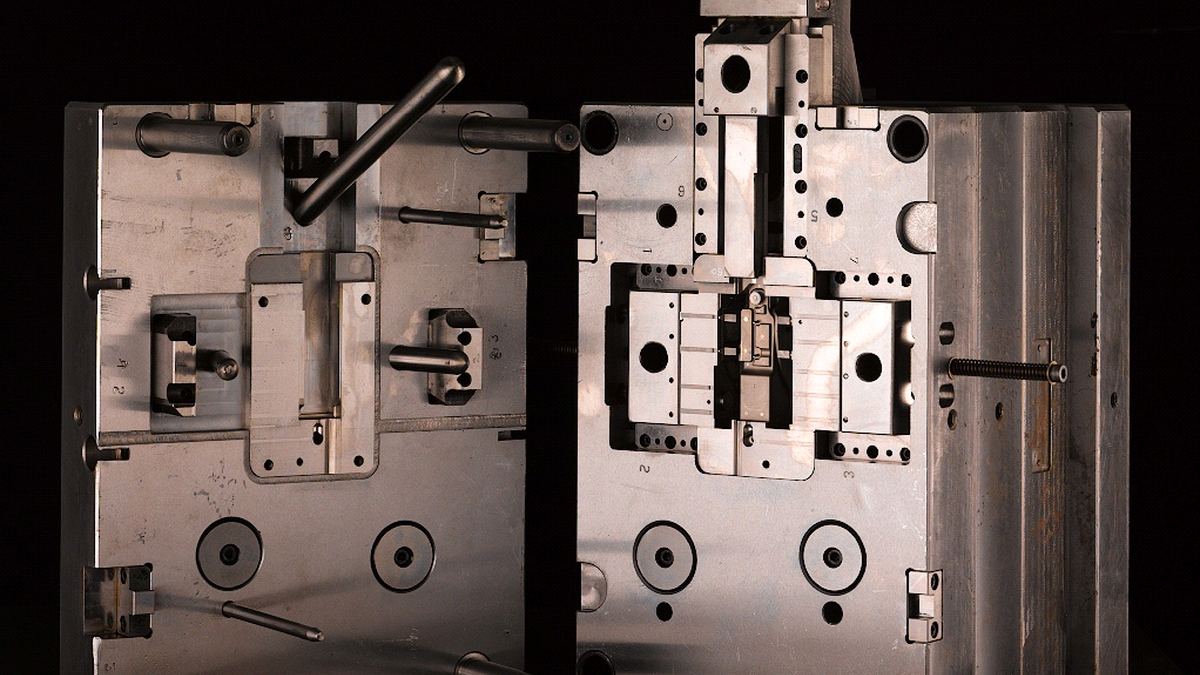
- Ayırma yüzeyi: Yanık, yapışmış parça kırıntısı, plastik birikintisi var mı? Ayırma yüzeyine sıkışan küçük bir parça, kapanmada yüzeyi ezip kalıcı çapak yapar.
- Gaz kanalları: Kenarlarda kararma ve tortu, kanalların tıkanmaya başladığını gösterir. Tıkanan gaz kanalı yanık izi ve eksik dolum demektir; bkz. kalıp havalandırması.
- Parça kontrolü: İlk ve son parçada çapak, eksik dolum, itici izi. Çapak her zaman proses sorunu değildir; aşınan ayırma yüzeyinin ilk belirtisi olabilir.
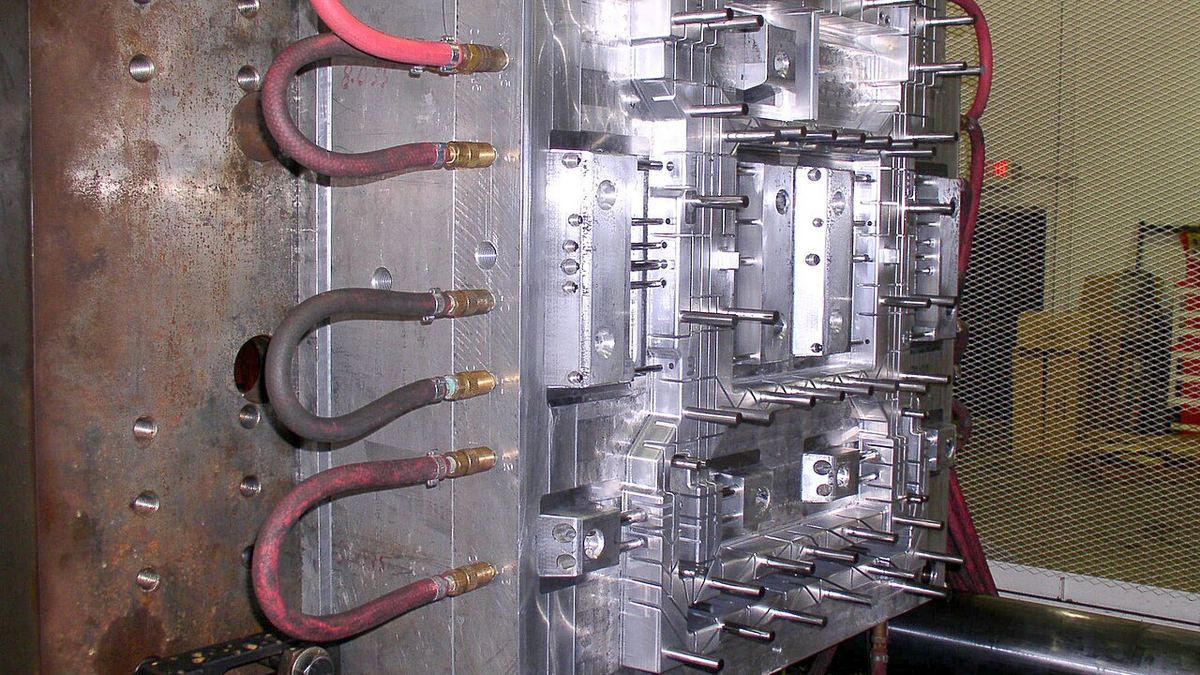
- Su bağlantıları: Kaçak, ezilmiş ya da katlanmış hortum, giriş-çıkış sıcaklık farkı.
- Hareketli parçalar: Maça ve sürgülerde zorlanma sesi, kızaklarda kuru çalışma.
2. Atış sayısına göre periyodik bakım
Aralık; kalıbın sınıfına, malzemeye ve çevrime göre belirlenir. Cam elyaf katkılı, alev geciktiricili ya da gaz çıkaran malzemelerde (POM, PVC gibi) aralık daha kısa tutulur. Başlangıç için tipik bir kademe:
- Gaz kanalları ve ayırma yüzeyinin temizliği: Tortu birikimine göre; birçok kalıpta her 25–50 bin atışta.
- İtici pimler, kılavuz pim ve burçlar: Temizlik, aşınma ve çizik kontrolü, kalıba uygun yağlama. Fazla yağ parçaya bulaşır; az yağ pim sıkıştırır.
- Sürgü ve maçalar: Aşınma plakaları, kilit takozları, yaylar.
- Sıcak yolluk: Isıtıcı dirençleri ve termokupl değerleri, nozul uçlarında sızıntı.
En doğru aralığı sizin kayıtlarınız verir: hangi işlemden kaç atış sonra aynı sorun geri geldi?
3. Büyük bakım (yılda bir ya da belirli atışta)
Kalıp sökülür ve tezgâha alınır:
- Tüm hareketli parçalar sökülüp temizlenir, aşınma ölçülür; yaylar, O-ringler ve contalar değiştirilir.
- Soğutma kanallarında kireç ve korozyon kontrol edilir, gerekiyorsa kimyasal yıkama yapılır. Kireçlenen kanal hem debiyi hem ısı geçişini düşürür; çevrim fark edilmeden uzar. Basit bir test: aynı basınçta kanal debisini bakım öncesi ve sonrası ölçüp kaydedin. Gereken debi için bkz. soğutma suyu debisi ve Reynolds sayısı.
- Kritik ölçüler (göz, maça, kapı) kontrol edilir; parça ölçüsünde yavaş bir sapma çoğu zaman buradan çıkar.
Kalıbı depoya kaldırırken
Su kanalları basınçlı havayla boşaltılır, kalıp yüzeyleri temizlenip pas önleyici uygulanır, kalıp kapalı ve son parçayla birlikte kaldırılır. Son parça, bir sonraki üretimde "kalıp nasıl çıkıyordu?" sorusunun en iyi cevabıdır.
Kalıp sınıfı ve beklenen ömür
SPI sınıflandırması kalıp ömrü için kaba bir çerçeve verir: Sınıf 101 bir milyonun üzerinde, Sınıf 102 bir milyona kadar, Sınıf 103 yarım milyonun altında, Sınıf 104 yüz binin altında atış için tasarlanır. Yüksek sınıflı kalıpta bakım aralığı daha uzun olabilir; ama hiçbir kalıp bakımsız bu ömre ulaşmaz. Çelik seçimi ve sertliğin ömre etkisi için bkz. kalıp çeliği seçimi.
Kayıt tutmazsanız plan işlemez
Önleyici bakımın asıl gücü kayıttadır: hangi kalıp, kaç atış, ne yapıldı, ne değişti, hangi arıza tekrar etti. Aynı göz her 40 bin atışta yapışıyorsa sorun bakım değil soğutma ya da tasarımdır. Bunu ancak kayıtlar yan yana gelince görürsünüz.
Bunun için kalıp defteri aracını ücretsiz kullanabilirsiniz: kalıp başına deneme, üretim, bakım ve arıza kayıtları, atış sayacına bağlı bakım hatırlatması ve iyi bilinen referans prosesle "neyin değiştiği" karşılaştırması tek yerde. Arıza bir hataya dönüşmüşse nedenini daraltmak için hata teşhis sihirbazını deneyin.
Yazıda eksik ya da yanlış bir şey mi var? .