In-Mould-Labelling (IML): Funktionsweise und worauf es bei Werkzeug und Prozess ankommt
Beim IML wird ein bedrucktes Etikett in die Kavität eingelegt und verbindet sich mit der Schmelze; der separate Etikettierschritt entfällt. Etikettenmaterial, Halten des Etiketts, Anschnittlage, Kühlbalance und die häufigsten Fehler.
In-Mould-Labelling (IML) ist ein Verfahren, bei dem ein bedrucktes Kunststoffetikett vor dem Einspritzen in die Kavität eingelegt wird und sich mit der Schmelze verbindet, sodass es Teil des Formteils wird. Beim Öffnen des Werkzeugs kommt das Teil mit Etikett heraus; ein separater Etikettier- oder Druckschritt ist nicht nötig. Am häufigsten wird IML bei dünnwandigen Lebensmittelverpackungen eingesetzt (Becher und Deckel für Joghurt, Speiseeis, Margarine), aber auch bei technischen Teilen und Blenden für Haushaltsgeräte.
Funktionsweise
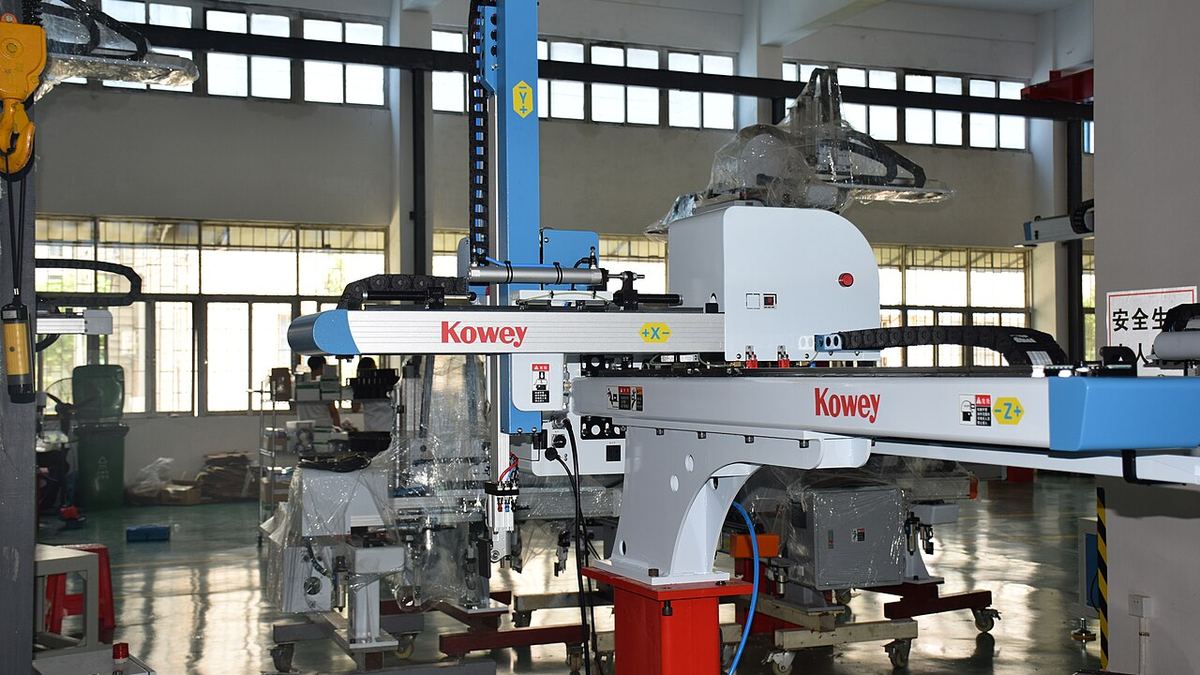
- Ein Roboter entnimmt mit Vakuum ein einzelnes Etikett aus dem Etikettenmagazin.
- Bei geöffnetem Werkzeug fährt der Roboter in die Kavität und legt das Etikett auf die Werkzeugoberfläche.
- Das Etikett wird über Vakuumkanäle oder elektrostatische Aufladung an der Werkzeugoberfläche gehalten.
- Das Werkzeug schließt, die Schmelze füllt hinter dem Etikett. Die heiße Schmelze schmilzt die Innenseite des Etiketts an, und beide Schichten verbinden sich.
- Das Werkzeug öffnet, der Roboter entnimmt das Teil und legt meist in derselben Bewegung das nächste Etikett ein.
Bei dünnwandigen Verpackungen dauert ein Zyklus oft nur wenige Sekunden. Robotergeschwindigkeit und die sichere Lage des Etiketts im Werkzeug sind daher ebenso entscheidend wie das Werkzeug selbst.
Etikettenmaterial
- Das Etikett gehört meist zur selben Werkstofffamilie wie das Teil. Für einen PP-Becher wird ein Etikett auf PP-Basis verwendet (meist orientierte PP-Folie). So besteht das Teil aus einem Werkstoff, was das Recycling erleichtert.
- Die Rückseite des Etiketts muss so ausgerüstet sein, dass sie sich mit der Schmelze verbindet. Gewöhnliche Verpackungsfolie liefert nicht dasselbe Ergebnis; es wird eigens für IML hergestellte Folie verwendet.
- Dicke und Steifigkeit des Etiketts beeinflussen das Handling durch den Roboter und den Sitz in der Kavität. Zu dünne Etiketten knittern, zu dicke erschweren die Füllung.
- Luftfeuchte und statische Aufladung im Magazin müssen kontrolliert werden, damit die Etiketten nicht aneinanderhaften.
Worauf es bei der Werkzeugkonstruktion ankommt
- Welche Werkzeughälfte trägt das Etikett? Meist wird das Etikett auf der Düsenseite (Kavität) an der Sichtfläche eingelegt. Die Schmelze kommt von der Kernseite und drückt das Etikett an die Kavitätswand.
- Anschnittlage: der Anschnitt sollte gegenüber dem Etikett und möglichst in dessen Mitte liegen. Trifft die Schmelze direkt auf den Etikettenrand, kann sie das Etikett verschieben, falten oder hinterlaufen. Das ist einer der häufigsten IML-Fehler.
- Haltemethode: Vakuum ist auf ebenen, großen Flächen zuverlässig, braucht aber Bohrungen und Kanäle im Werkzeug. Elektrostatisches Halten kommt ohne Bohrungen aus und ist bei konischen oder runden Flächen wie Becherwänden verbreitet.
- Entlüftung: bleibt Luft zwischen Etikett und Werkzeugoberfläche, entstehen Blasen im Teil oder Aufwölbungen auf dem Etikett. In der Nähe der Etikettenränder ist eine gute Entlüftung nötig.
- Oberfläche und Toleranzen: die Werkzeugoberfläche im Etikettenbereich muss glatt sein; Gratspiel und Spalt am Etikettenrand müssen zur Schnitttoleranz des Etiketts passen.
Kühlbalance und Verzug
Ein Kunststoffetikett leitet Wärme schlecht und wirkt auf der Kavitätsseite wie eine Wärmedämmung. Die etikettierte Seite kühlt langsamer ab als die unetikettierte. Dieses Ungleichgewicht kann zu Verzug zum Etikett hin oder davon weg führen.
- Kavität und Kern mit getrennten Kreisen temperieren, damit sich die Temperaturen unabhängig einstellen lassen.
- Die etikettierte Seite etwas kühler zu halten stellt das Gleichgewicht oft wieder her. Die richtige Differenz über Abmusterungsschüsse ermitteln.
- Fehlt kernseitig Kühlleistung, wird der Zyklus beim etikettierten Teil länger als beim unetikettierten.
Allgemeine Verzugsursachen siehe Verzug: Ursachen und Vermeidung
Häufigste Fehler
| Fehler | Mögliche Ursache |
|---|---|
| Etikett verschoben oder gefaltet | Anschnitt nahe am Etikettenrand, schwaches Halten, zu schnelle Füllung |
| Schmelze hat das Etikett hinterlaufen | Etikett liegt nicht vollständig an der Kavität an, geringer Abstand zwischen Etikettenrand und Anschnitt |
| Blasen auf der Etikettenoberfläche | Unzureichende Entlüftung, Luft zwischen Etikett und Werkzeug |
| Etikett haftet nicht am Teil | Masse- oder Werkzeugtemperatur zu niedrig, ungeeignete Etikettenrückseite |
| Roboter hat zwei Etiketten entnommen | Statisches Aneinanderhaften, Feuchtigkeit im Magazin |
| Verzogenes Teil | Kühlunterschied zwischen etikettierter und unetikettierter Seite |
Wann lohnt sich IML?
IML spielt seine Stärken bei hohen Stückzahlen und optisch anspruchsvollen Produkten aus: hohe Druckqualität, Schutz des Etiketts vor Feuchtigkeit und Kratzern, keine separate Etikettierlinie. Dafür sind Roboter, Etikettenmagazin und ein präzises Werkzeug nötig; bei kleinen Stückzahlen oder häufig wechselnden Designs kann Bedrucken oder nachträgliches Etikettieren wirtschaftlicher sein. Für einen Kostenvergleich nutzen Sie das Kostenwerkzeug.
Fehlt etwas oder ist etwas falsch in diesem Beitrag? .