Live-PP-Spritzguss mit 3D-gedruckten Formeinsätzen auf der Formnext 2026: 48-72 Stunden vom CAD zum Teil
iAM Marketplace spritzt auf der Formnext in Frankfurt vom 17. bis 20. November live Polypropylen mit Formeinsätzen aus einem keramikgefüllten Harz. Laut Verarbeitungsrichtlinie halten solche Einsätze bei ungefülltem ABS, POM und PC etwa 1.000 Schuss, bei glasfasergefüllten Typen etwa 100 Schuss.
Auf der Additive-Manufacturing-Messe Formnext 2026 (Frankfurt, 17. bis 20. November) zeigt iAM Marketplace live den Spritzguss von Polypropylen (PP) mit 3D-gedruckten Formeinsätzen. Die Vorführungen finden täglich um 11:00 und 14:00 Uhr in Halle 12.1, Stand D61, auf einer APSX-PIM V3 statt.
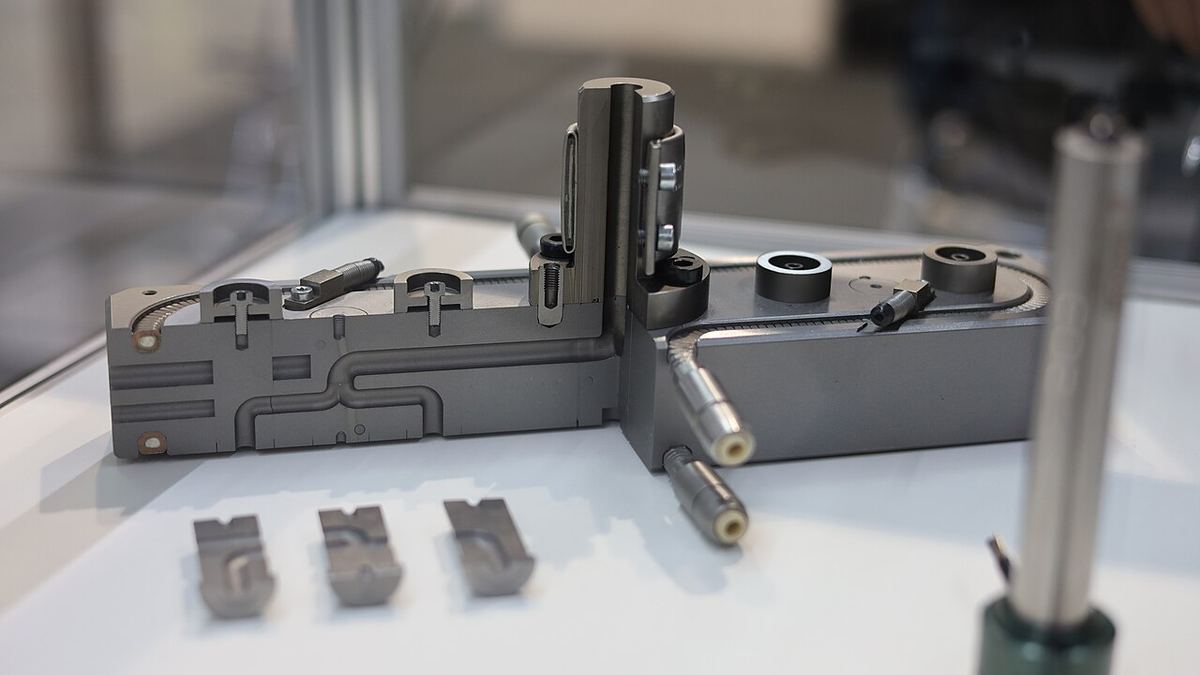
- Material: Die Einsätze werden aus Ultracur3D RG 3280 gedruckt, einem steifen, keramikgefüllten Harz. Sie lassen sich öffnen und wiederverwenden. Gedruckt wird auf einem Formlabs Form 4, danach folgen Waschen und Nachhärten.
- Standzeit (laut Verarbeitungsrichtlinie, unter den angegebenen Bedingungen): etwa 1.000 Schuss bei ungefülltem ABS, POM und PC; etwa 100 Schuss bei PP GF30 und PA 6.6 GF25.
- Durchlaufzeit: iAM Marketplace rechnet je nach Komplexität mit 48 bis 72 Stunden vom CAD bis zum gespritzten Teil.
- Praxisbeispiel: In einer im Bericht zitierten Fallstudie verkürzte der Automobilzulieferer MD ELEKTRONIK die Werkzeugzeit für Prototypen von Kabelumspritzungen mit Elektronik von 6-10 Wochen auf 3-4 Tage; in 90 Minuten wurden über 60 Teile gespritzt, mit wenig oder keinem Verschleiß der Einsätze. Die Quelle betont, dass damit die volle Werkzeugstandzeit nicht belegt ist.
- Auflösbare Werkzeuge: Am Stand wird außerdem xMOLD gezeigt, einmal verwendbare Werkzeugteile, die sich in Natronlauge auflösen.
Was bedeutet das für Spritzgießer?
Gedruckte Einsätze ersetzen keine Stahl- oder Aluminiumwerkzeuge. Ziel ist es, das Teil im vorgesehenen Werkstoff zu spritzen, bevor in das Serienwerkzeug investiert wird. Schnapphaken-Ermüdung, Dichtheit und Biegeverhalten lassen sich nur an gespritzten Teilen zuverlässig prüfen, nicht an gedruckten.
Die Grenzen werden ebenfalls genannt: Kleine Teile eignen sich am besten; große Teile mit hohem Einspritzdruck und hoher Schließkraft oder größere Stückzahlen erfordern weiterhin Aluminium oder Stahl. Eine Standzeit um 100 Schuss bei glasfasergefülltem Material beschränkt das Verfahren auf Versuche und Muster.
Der T1-Versuchsplan zeigt Schritt für Schritt, welche Werte beim Werkzeugversuch gemessen und dokumentiert werden sollten, und das Berechnungswerkzeug liefert eine erste Schätzung der Schließkraft für Ihr Teil.
Fehlt etwas oder ist etwas falsch in diesem Beitrag? ; bestätigte Fehler werden korrigiert.